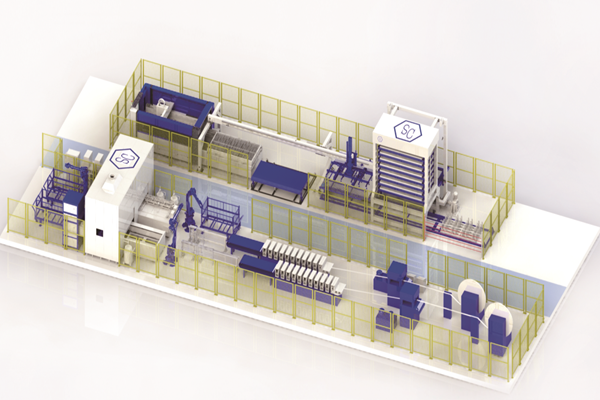
钣金生产线改造三步走:自动化起步、柔性化深化

概述

钣金生产线是决定钣金企业产能与利润的核心环节。在订单小批量、多品种、短交期成为常态的今天,钣金自动化改造与钣金柔性生产能力,正成为企业拉开差距的关键。

一、钣金生产线:从“单机加工”走向“整线协同”

传统钣金加工依赖剪板、冲压、折弯、焊接等单机设备,各工序之间靠人工搬运和等待衔接,不仅效率低,精度和一致性也难以保证。钣金生产线则把这些工序通过自动化物流和统一控制系统串联起来,形成从板材上料到成品下线的完整流程。对钣金企业而言,建设一条高效的钣金生产线,意味着产能、良率和交付周期的全面提升,也决定了企业能否承接更高附加值的订单。

二、钣金自动化:用设备替代重复劳动


钣金自动化的核心,是把上下料、搬运、折弯等重复性高、劳动强度大的环节交给机器完成。比如上下料机械手与数控折弯机协同作业,配合自动料库,能显著减少人工等待和转运时间,同时降低人为失误。实践中,钣金自动化改造并不需要一步到位,企业可以从单工序自动化入手,再逐步扩展到整线。江苏胜驰等装备企业在折弯、冲压环节积累的自动化方案,为众多中小钣金厂提供了低门槛的改造参考。

三、钣金柔性生产:应对多品种小批量

市场订单越来越碎片化,同一批活可能频繁换型。钣金柔性生产的价值正在于此:通过快速换模、柔性夹具和灵活的排产系统,让同一条钣金生产线在短时间内切换不同产品,减少停机换型时间。柔性化还体现在软件层面,从图纸解析到排产调度,数字化系统让生产计划更贴合实际产能。可以说,钣金自动化解决的是“做得快”,钣金柔性生产解决的是“变得快”,两者结合才能真正释放整线价值。

四、整线规划与设备选型要点

建设钣金生产线,前期规划比设备采购更重要。企业需要先梳理自身的产品结构、批次规模和场地条件,再决定自动化程度和柔性配置。选型时既要关注设备的单机性能,也要评估整线节拍、物流衔接和系统开放性,避免买回一批互不相通的“孤岛设备”。同时要预留扩展空间,为后续钣金自动化和钣金柔性生产的持续深化留出接口。

五、结语:从“买设备”到“建体系”

回到根本,钣金生产线的价值不在于设备数量,而在于整线协同带来的稳定交付能力。对多数钣金企业来说,以钣金自动化起步、以钣金柔性生产为目标,分阶段推进是更稳妥的路径。江苏胜驰本土企业在整线方案和本地化服务上的持续投入,正让更多企业以合理成本获得可靠的钣金生产线。未来,谁能把自动化与柔性化真正用起来,谁就能在激烈的市场竞争中占据主动。